Этот пост-продолжение предыдущих тем (первая и вторая)
Обещал рассказать про термитную сварку-выполняю.Но вообще,все мои посты я создаю для дорогих и любимых мной людей.Большую часть времени,я нахожусь на работе,и они не видят эту подводную часть айсберга.Им покажу и другим расскажу.Уважаемые братья-путейцы,отвечайте на вопросы вместо меня,а за технику изложения-не судите строго.Прошу не ломать.И так:Положили на перегоне 150-метровые рельсы.Теперь и их надо сварить между собой!Стык(временный)между этими рельсами выглядит так-накладки,один болт и две"робелевские"(по названию фирмы-производителя)струбцыны.И по таким стыкам гоняют финские поезда!Скорость 120-140 км\ч
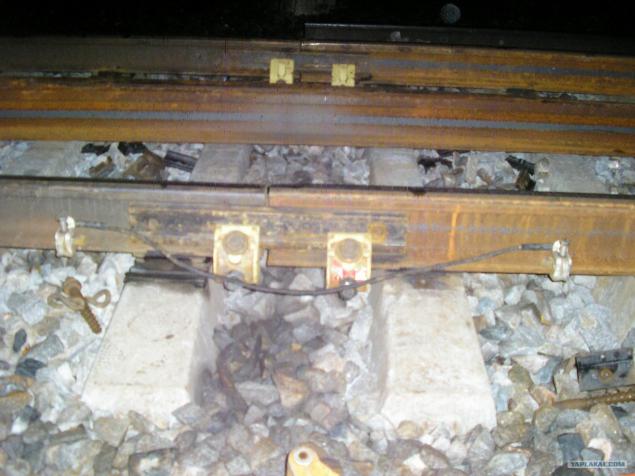
Для того что бы заварить стык,надо его "разобрать",убрать всё не нужное.Оставить только голые торцы рельсов.
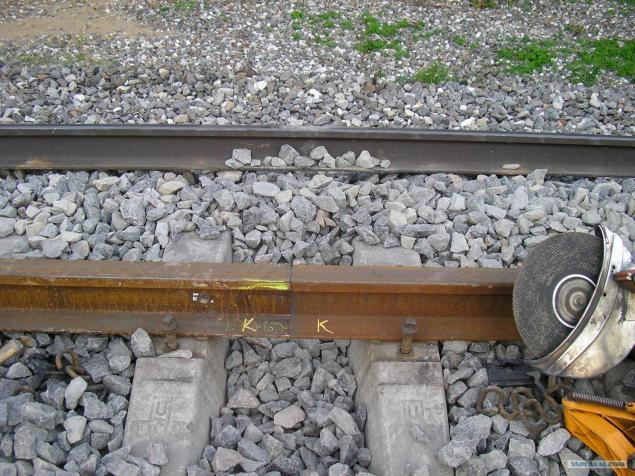 После этого мастер термитной сварки,отмеряет 25 миллиметров и говорит:"Прошу вас,господа!Сделайте мне такой стыковой зазор!"
 Ну господа,конечно,говорят-у тя у самого руки не из ануса растут-пили сам!
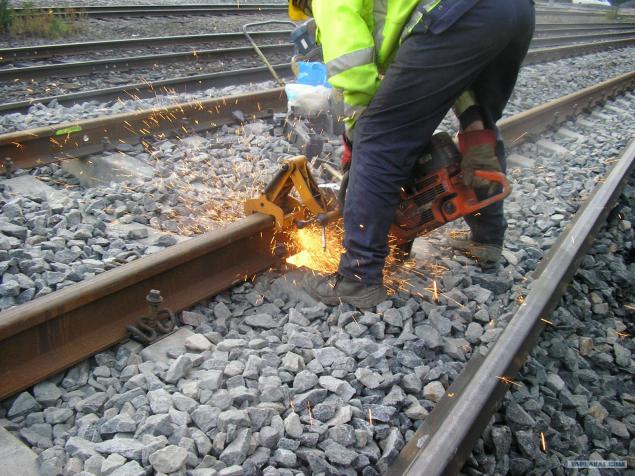 В стыках,при помощи "рельсореза"(это такая большая бензиновая"болгарка"со специальным штативом)пропиливаются зазоры величиной 25-28 миллиметров.
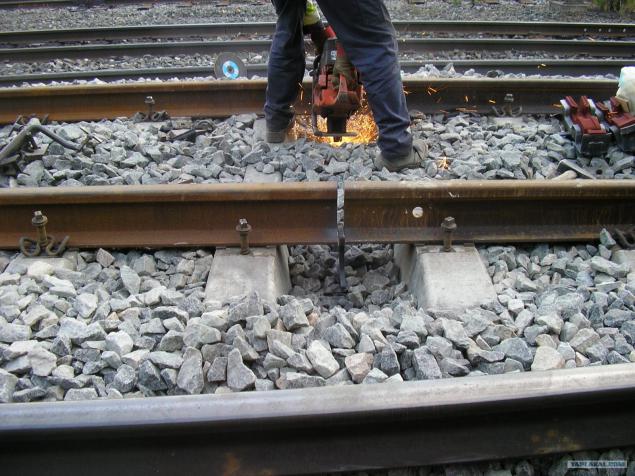 А в это время другой "термит"(так мы любя называем термитных сварщиков),укладывает в железные кожухи,керамические формы для сварки.
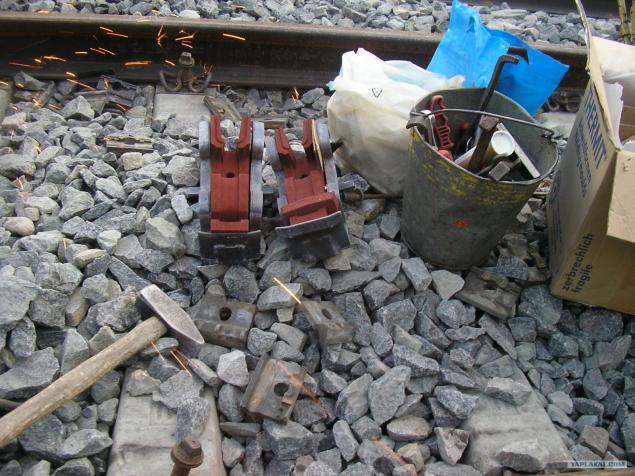 После того,как зазор готов,ребята,тупо газовой сваркой,обжигают концы рельсов,что б сжеть на них всякую железнодорожную каку(масло,соляру,тавоть)
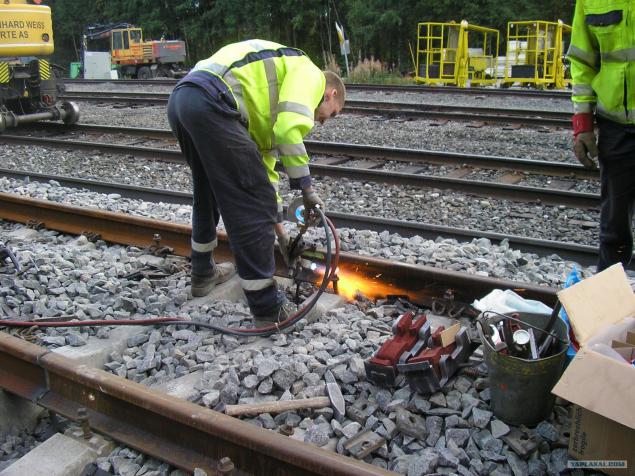 Потом ребята начинают "выставлять"торцы рельсов.При помощи клиньев,(без всякой"матери"-парни эстонцы),они рихтуют торцы в вертикальной....
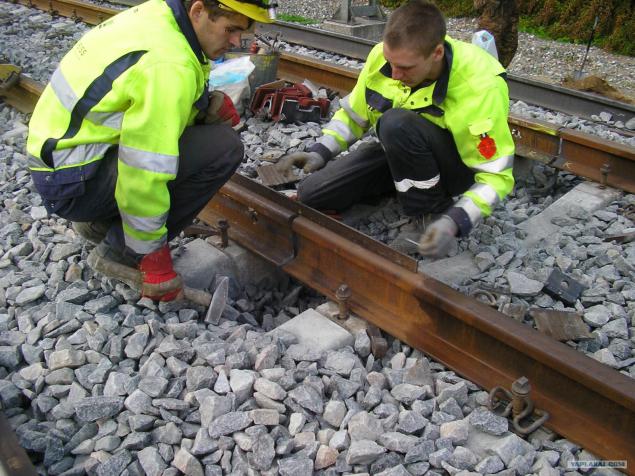 ..и горизонтальной плоскостях.
 Потом устанавливают керамические термитные формы.При помощи специальногозажима.Прямо на этот 25-милимитровый пропил.
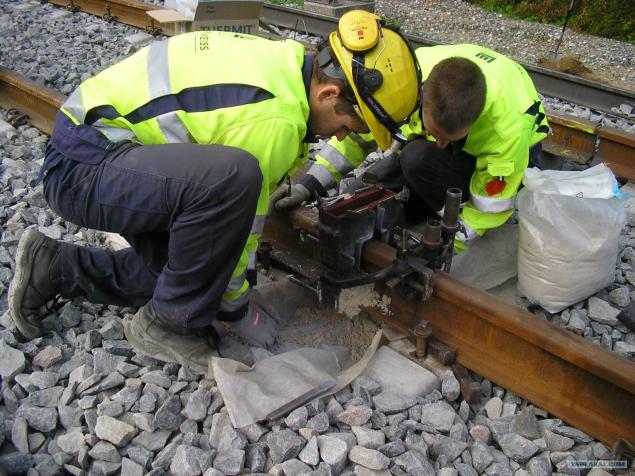 Потом все щели залепляют специальным песком(он в пакете-очень белый).Иногда летом,когда очень жарко,термиты забирают этот песок домой и хранят перед"окном"его в холодильнике.Очень важная операция-чуть не доглядел,"стык протекёт"-это 3,14здец"окну".
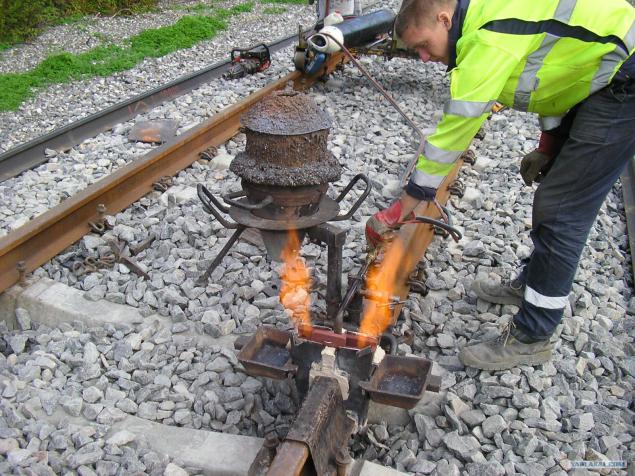
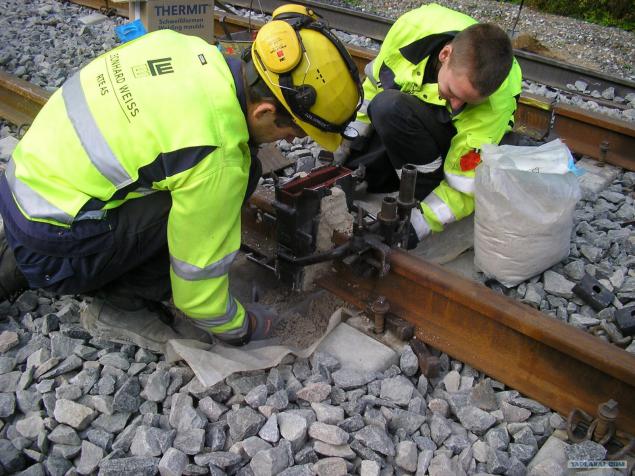 Обратите внимание-на приспособлении которое держит термитные формы,два таких-"дидло".На одно из них насаживают тигель.
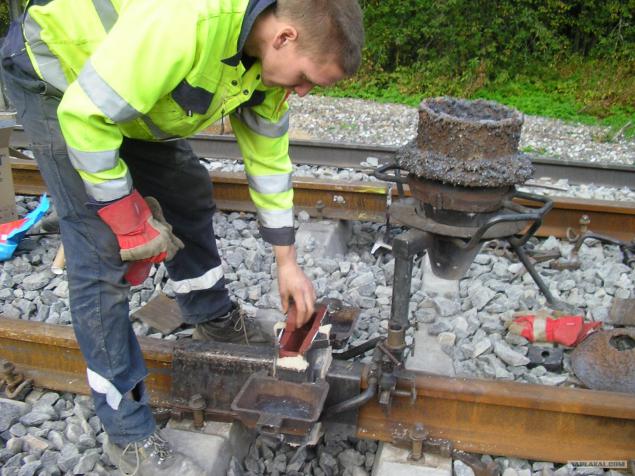 Ну всё...Ключ "на старт!"Формы-стоят.Тигель-висит.
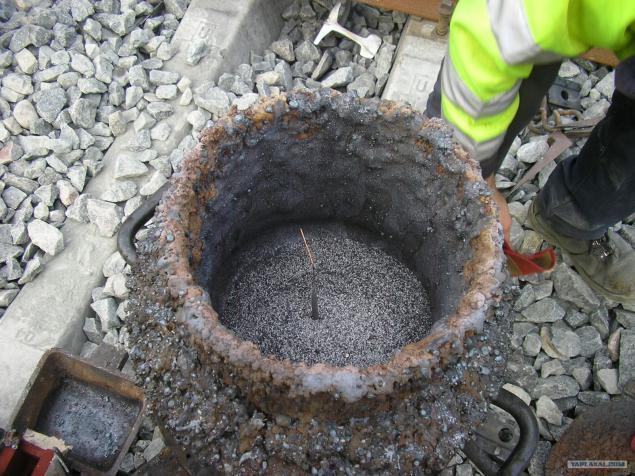
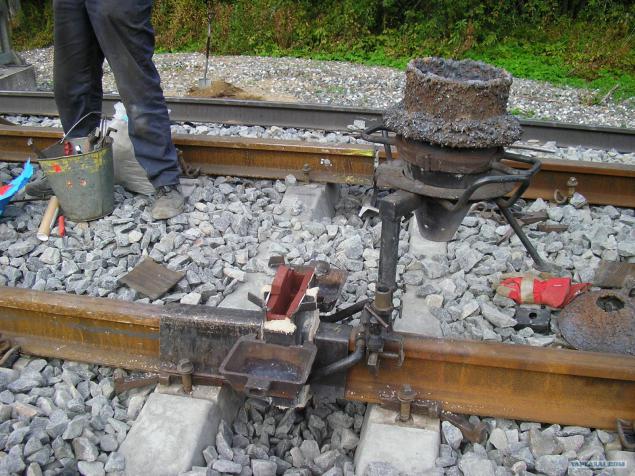 А в тигель,вставляют маленькую пробку.
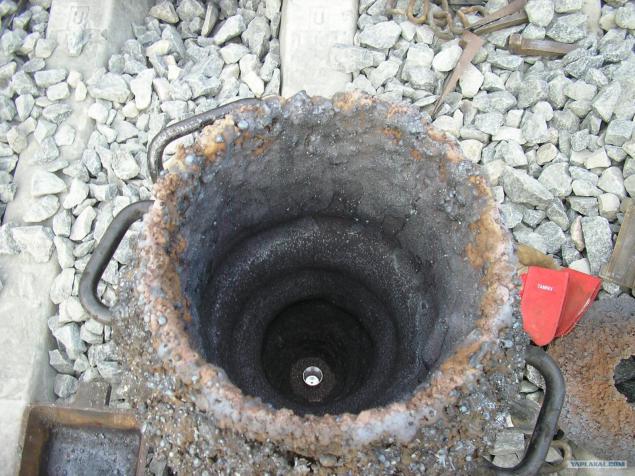 немного о физике процесса:сделали зазор между рельсами-что б туда налить расплавленного металла,расплавленный металл получим в тигеле,пробка нужна,что б металл не потёк раньше времени.Тигель-маленькая домна.В него засыпают термит-смесь всякой фигни(магний,алюминий,и т.д.)и вставляют"спичку"(обыкновенный бенгальский огонь!)
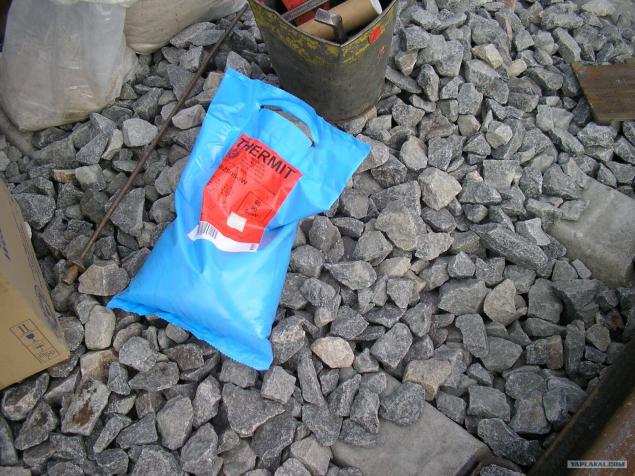
 Вот в таких мешках эта дрянь.(Эх!Нам бы её в 80-е!)
 Когда всё готово-парни на второе"дидло"ставят газовую горелку.И начинают разогревать формы и торцы рельсов.Из "тигеля"туда польётся термит температурой-3000 градусов.Капля житкости-взрыв!
 Ну всё разогрето,всё готово,подожгли"спичку",засунули в тигель.
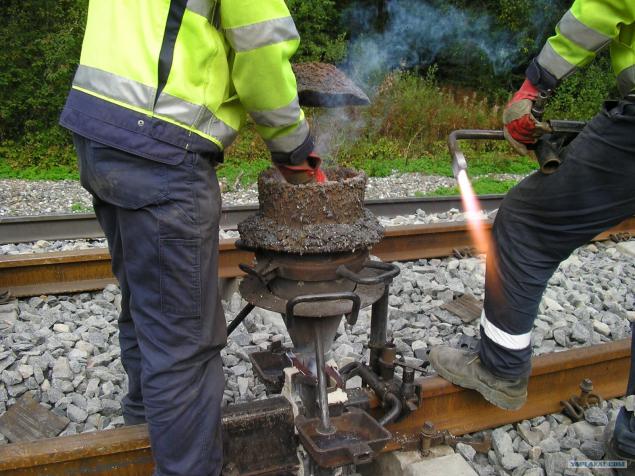 В тигеле всё загорелось и заскворчало,но снизу ничего не течёт!Пробка-держит!
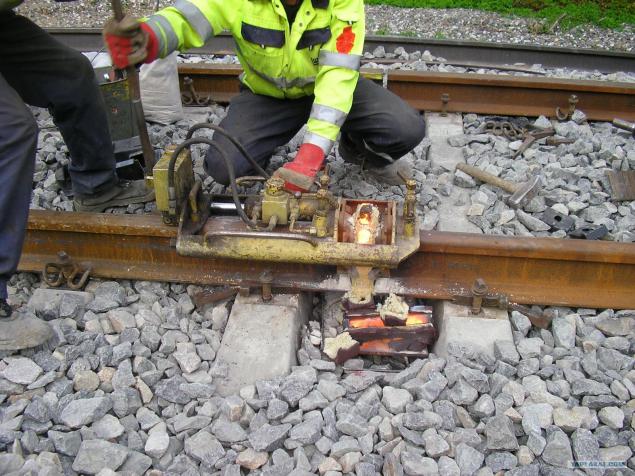
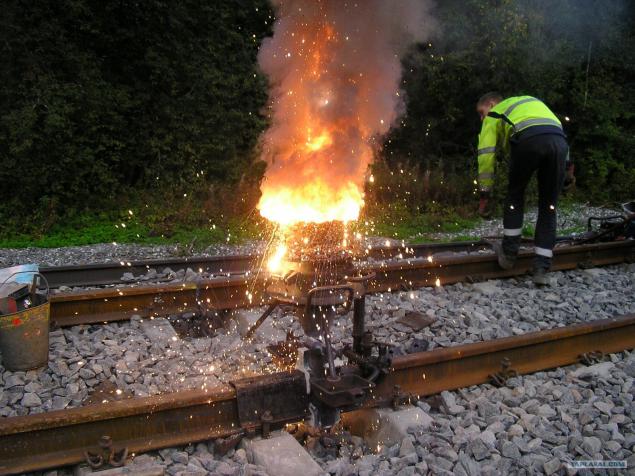 Всё!Разогрелось до 3000 градусов,пробка прогорела и металл потёк в термитную форму.
 Стык залит!Тигель и прочие прибамбахи,убрали.
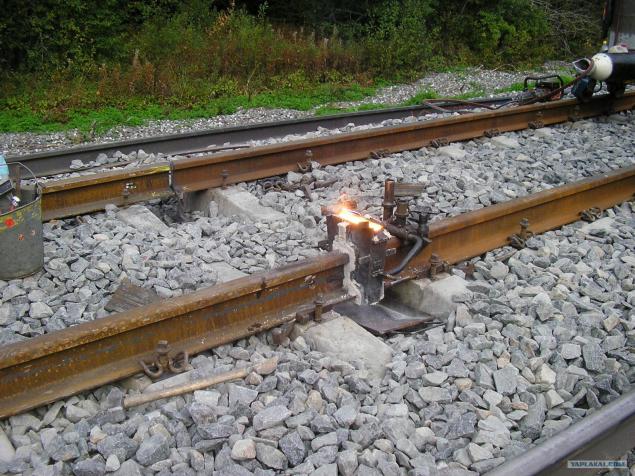 Теперь всё убрали.Терпеливо ждём,когда залиты стык с 3000 градусов,остынет "хотя бы"до 600.
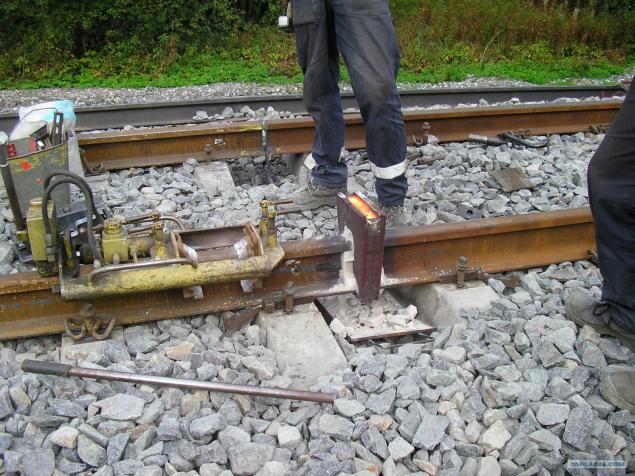 Ну вроде подостыл.Сбиваем с него керамическую форму молотком...
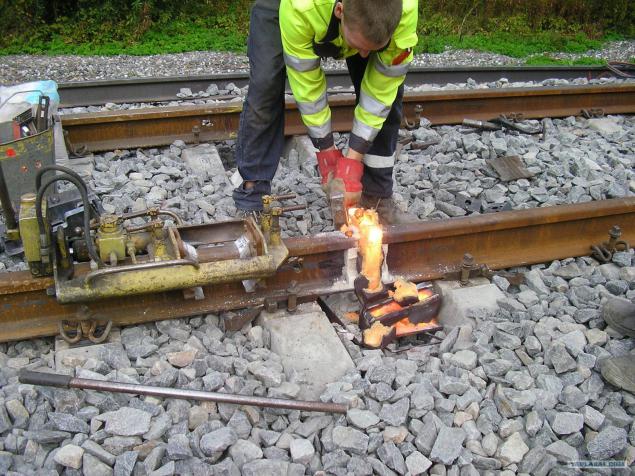 Ставим специальные гидравлические"ножницы",которые срезают большую часть верхнего металла.
 Источник: http://www.yaplakal.com/
 После этого мастер термитной сварки,отмеряет 25 миллиметров и говорит:"Прошу вас,господа!Сделайте мне такой стыковой зазор!"
 Ну господа,конечно,говорят-у тя у самого руки не из ануса растут-пили сам!
 В стыках,при помощи "рельсореза"(это такая большая бензиновая"болгарка"со специальным штативом)пропиливаются зазоры величиной 25-28 миллиметров.
 А в это время другой "термит"(так мы любя называем термитных сварщиков),укладывает в железные кожухи,керамические формы для сварки.
 После того,как зазор готов,ребята,тупо газовой сваркой,обжигают концы рельсов,что б сжеть на них всякую железнодорожную каку(масло,соляру,тавоть)
 Потом ребята начинают "выставлять"торцы рельсов.При помощи клиньев,(без всякой"матери"-парни эстонцы),они рихтуют торцы в вертикальной....
 ..и горизонтальной плоскостях.
 Потом устанавливают керамические термитные формы.При помощи специальногозажима.Прямо на этот 25-милимитровый пропил.
 Потом все щели залепляют специальным песком(он в пакете-очень белый).Иногда летом,когда очень жарко,термиты забирают этот песок домой и хранят перед"окном"его в холодильнике.Очень важная операция-чуть не доглядел,"стык протекёт"-это 3,14здец"окну".
 Обратите внимание-на приспособлении которое держит термитные формы,два таких-"дидло".На одно из них насаживают тигель.
 Ну всё...Ключ "на старт!"Формы-стоят.Тигель-висит.
 А в тигель,вставляют маленькую пробку.
 немного о физике процесса:сделали зазор между рельсами-что б туда налить расплавленного металла,расплавленный металл получим в тигеле,пробка нужна,что б металл не потёк раньше времени.Тигель-маленькая домна.В него засыпают термит-смесь всякой фигни(магний,алюминий,и т.д.)и вставляют"спичку"(обыкновенный бенгальский огонь!)
 Вот в таких мешках эта дрянь.(Эх!Нам бы её в 80-е!)
 Когда всё готово-парни на второе"дидло"ставят газовую горелку.И начинают разогревать формы и торцы рельсов.Из "тигеля"туда польётся термит температурой-3000 градусов.Капля житкости-взрыв!
 Ну всё разогрето,всё готово,подожгли"спичку",засунули в тигель.
 В тигеле всё загорелось и заскворчало,но снизу ничего не течёт!Пробка-держит!
 Всё!Разогрелось до 3000 градусов,пробка прогорела и металл потёк в термитную форму.
 Стык залит!Тигель и прочие прибамбахи,убрали.
 Теперь всё убрали.Терпеливо ждём,когда залиты стык с 3000 градусов,остынет "хотя бы"до 600.
 Ну вроде подостыл.Сбиваем с него керамическую форму молотком...
 Ставим специальные гидравлические"ножницы",которые срезают большую часть верхнего металла.
 Источник: http://www.yaplakal.com/
Читают сейчас

Zara из Португалии: европейская мода с доставкой в Казахстан через Meest Shopping

Женская зимняя обувь 2025: гид по выбору стильных и теплых ботинок

Химчистка – это больше, чем чистота. Как профессионалы заботятся о вашем гардеробе

Наушники Logitech: полный гид по выбору лучших моделей 2025

Як кліматичні умови впливають на знос гальмівної системи

Как IT-аутсорсинг помогает бизнесу сосредоточиться на главном?

Не пропустите новые статьи!
Присоединяйтесь к нашему сообществу в Telegram и Facebook